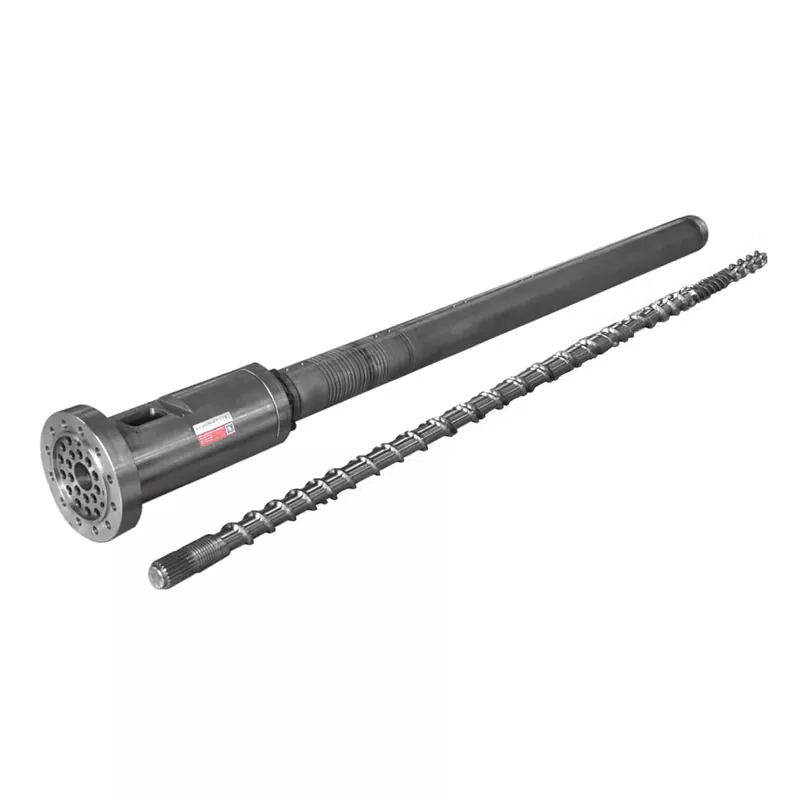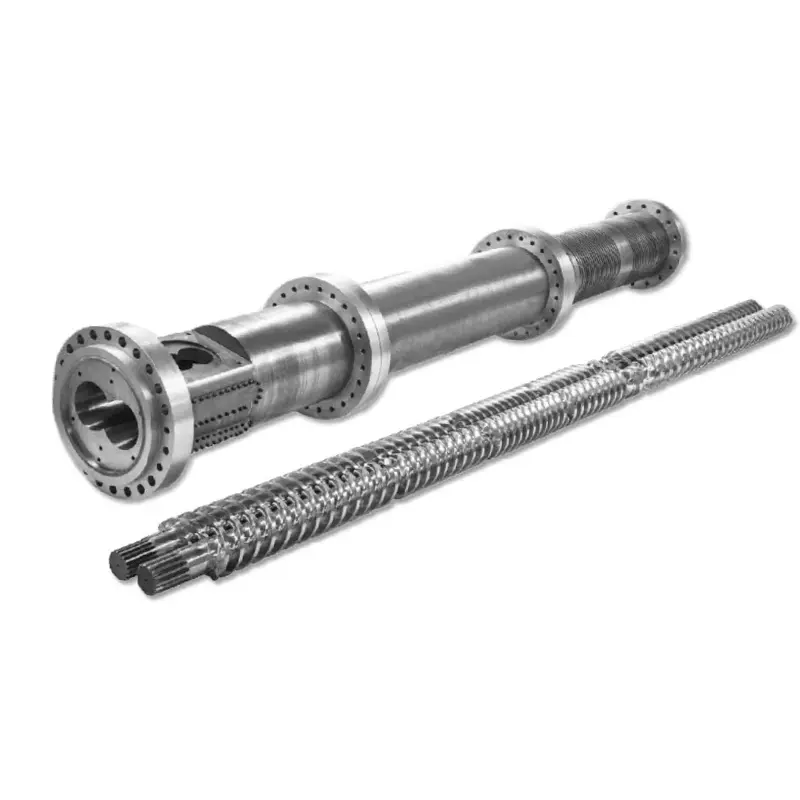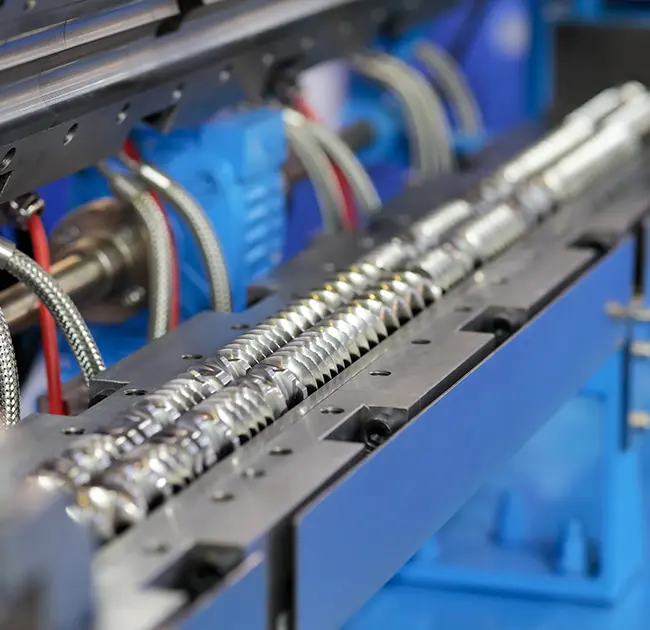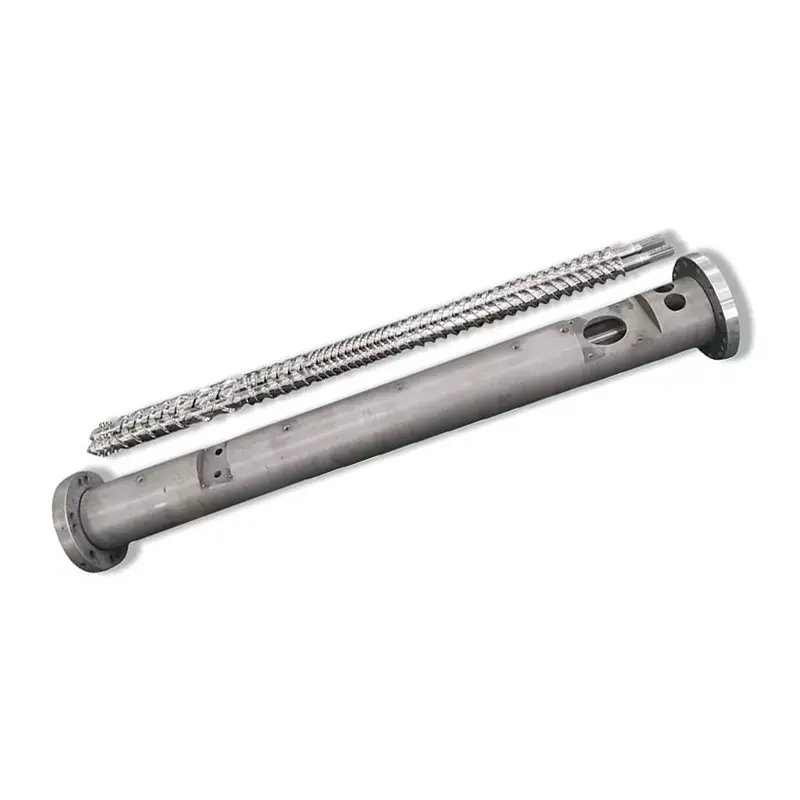

Beth mae'r Gasgen Sgriw yn ei Wneud Mewn gwirionedd
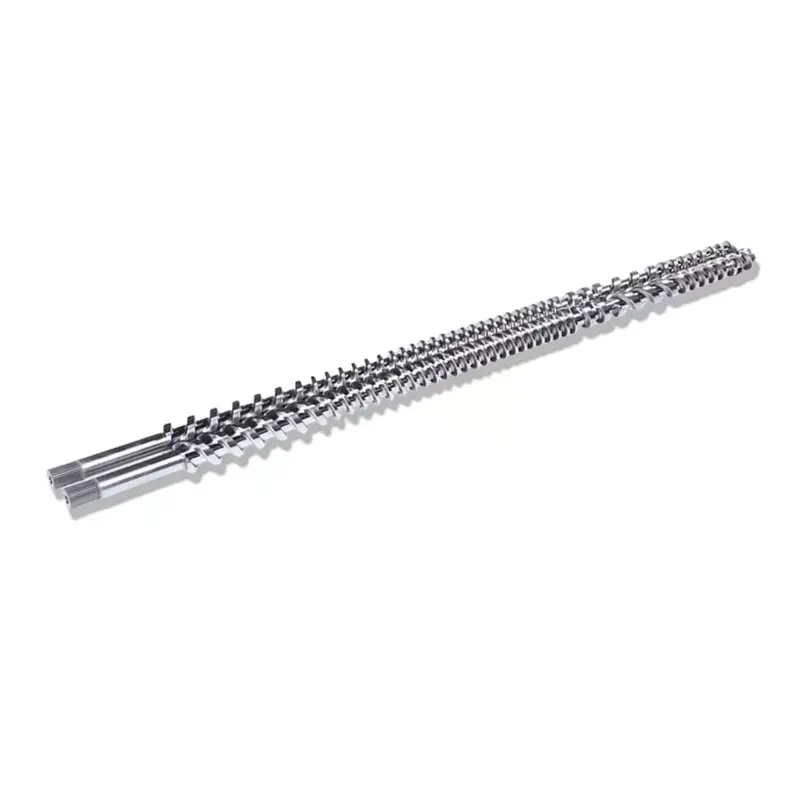
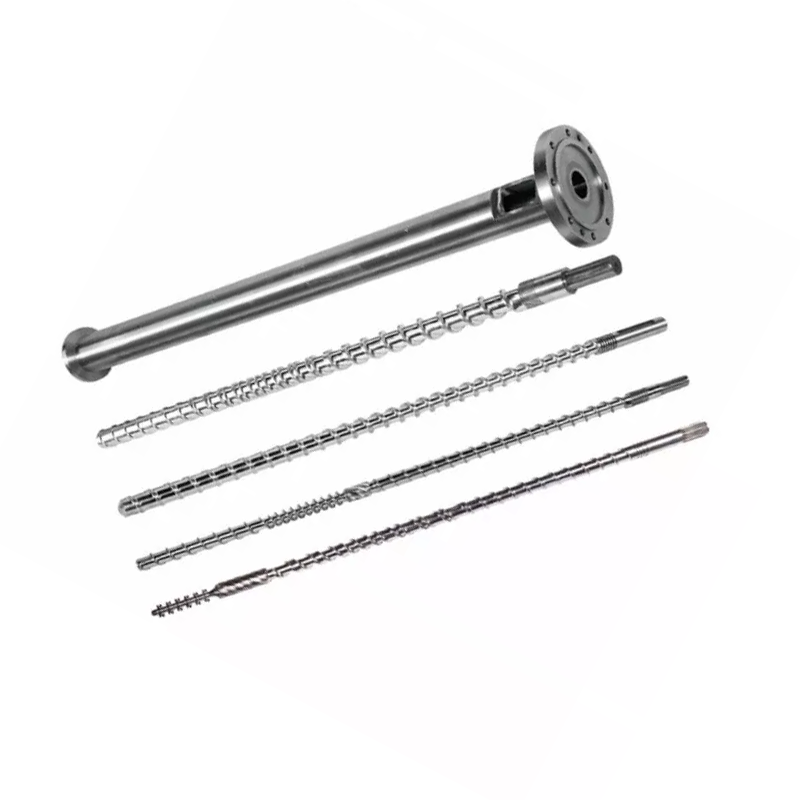
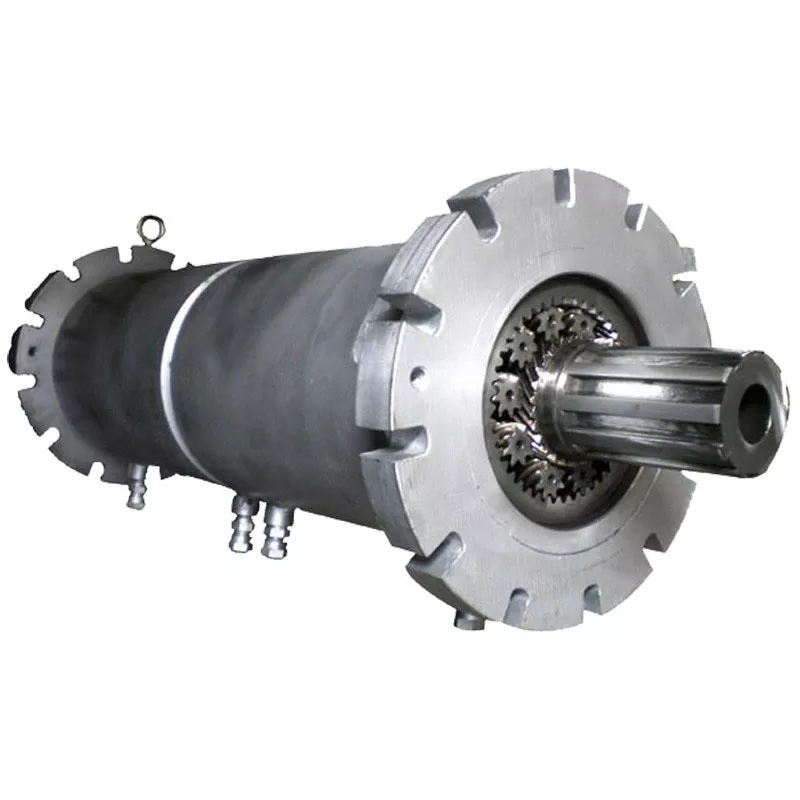
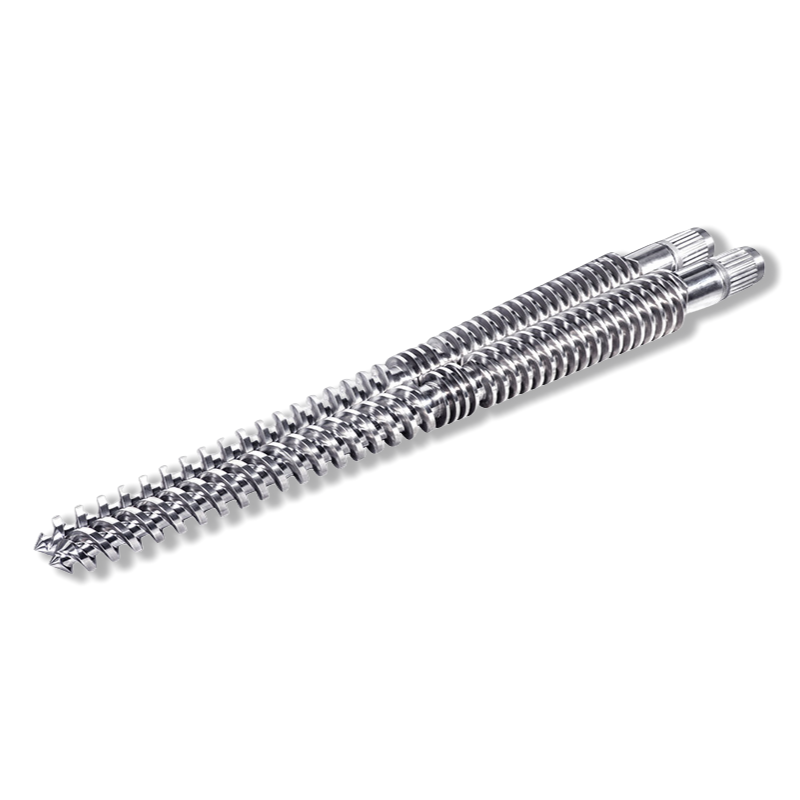
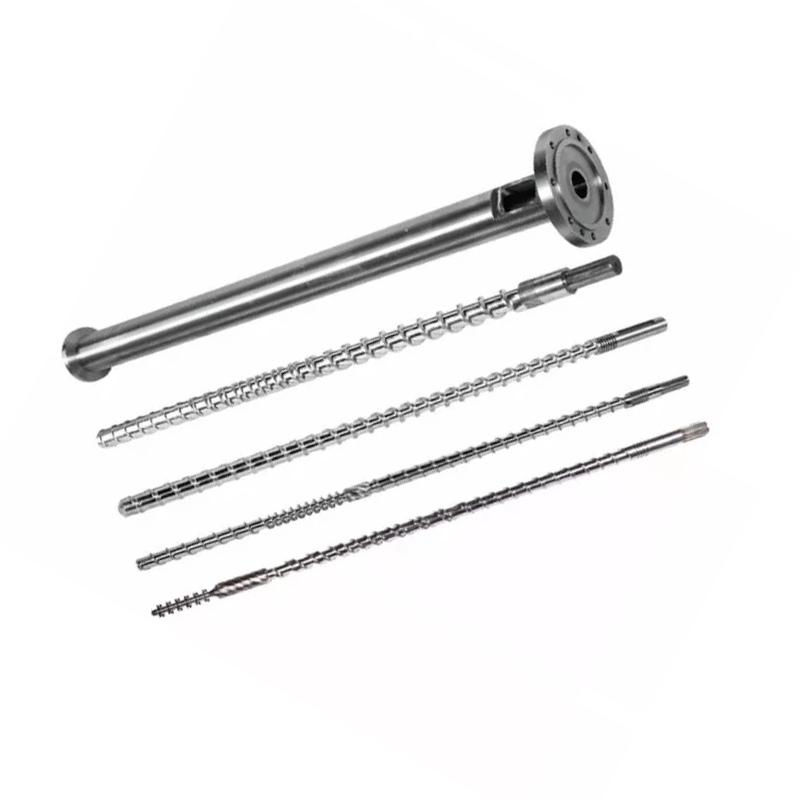
Mae'r sgriw a'r gasgen yn gweithio fel pâr cyfatebol. Dyma ddilyniant pob cylchred:
- Bwydo— Mae pelenni plastig yn gollwng o'r hopran i'r parth bwydo.
- Toddi- Mae'r sgriw cylchdroi yn cynhyrchu gwres cneifio. Wedi'i gyfuno â gwresogyddion casgen, mae pelenni'n toddi ac yn cywasgu.
- Mesurydd- Daw'r toddi yn unffurf o ran tymheredd a gwasgedd cyn y pigiad.
- Chwistrelliad- Mae'r sgriw yn symud ymlaen fel plunger, gan wthio plastig tawdd i'r mowld.
Mae pob newidyn dylunio - geometreg, cyfrannau parth, triniaeth arwyneb - yn effeithio ar ba mor dda y mae'r pedwar cam hynny'n digwydd. Mae diffyg cyfatebiaeth mewn unrhyw un ohonynt yn ymddangos fel problem cynhyrchu.
Penderfyniad 1: Cymhareb L/D
Y gymhareb L/D (hyd hedfan sgriw wedi'i rannu â'i ddiamedr) yw'r rhif pwysicaf ar y daflen fanyleb. Mae'n rheoli amser preswylio, cymysgu ansawdd, a dosbarthiad gwres.Mae'r rhan fwyaf o gymwysiadau mowldio chwistrelliad pwrpas cyffredinol yn defnyddio 20:1.
| Resin | Argymhellir L/D |
|---|---|
| PP, PE, PS (safonol) | 18:1 - 20:1 |
| ABS, PC | 20:1 - 24:1 |
| PVC (sensitif i wres) | 16:1 - 20:1 |
| PET | 20:1 - 22:1 |
| neilon (PA) | 18:1 - 20:1 |
| Deunyddiau wedi'u hatgyfnerthu â GF | 20:1 - 24:1 |
Penderfyniad 2: Cymhareb Cywasgu
Mae'r gymhareb cywasgu (CR) yn mesur faint mae'r sianel sgriw yn culhau o'r parth bwydo i'r parth mesuryddion. Mae CR uwch yn cywasgu'r toddi yn fwy ymosodol - yn dda ar gyfer resinau amorffaidd sy'n meddalu'n raddol. Mae CR is yn ysgafnach, sef yr hyn sydd ei angen arnoch chi ar gyfer deunyddiau sy'n sensitif i wres neu'n llawn ffibr.
| Resin | Cymhareb Cywasgu |
|---|---|
| ABS, PC, PMMA (amorffaidd) | 3.0 – 3.5:1 |
| PP, PE, neilon (lled-grisialog) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| wedi'i atgyfnerthu â GF (≥15%) | 2.0 – 2.5:1 |
Penderfyniad 3: Cyfrannau Parth
Mae sgriw chwistrellu safonol yn rhannu'n dri pharth. Mae cyfran pob parth mor bwysig â chyfanswm L/D.
- Parth Bwydo (L1):Sianeli dwfn sy'n derbyn pelenni solet o'r hopiwr. Hirach = mwy o gapasiti trwybwn.
- Parth Cywasgu (L2):Mae dyfnder y sianel yn gostwng yn raddol. Mae'r rhan fwyaf o'r toddi yn digwydd yma.
- Parth Mesuryddion (L3):Sianeli bas, cyson. Yn sicrhau tymheredd toddi unffurf a phwysau cyn pigiad.
| Resin | Porthiant (L1) | Cywasgu (L2) | Mesuryddion (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| neilon (PA) | 35–45% | 35–40% | 20-25% |
| PVC | 35% | 50% | 15% |
Penderfyniad 4: Deunydd Casgen Sgriw
38CrMoALA—Y Sylfaen Safonol
Mae sgriwiau mowldio chwistrellu Nanhaiya yn cael eu cynhyrchu o38CrMoALA dur aloi, wedi'i drin â gwres a'i ddiffodd. Mae'r deunydd sylfaen hwn yn trin thermoplastigion safonol fel PE, PP, PS, ac ABS yn dda, gyda bywyd gwasanaeth o tua10,000-20,000 o oriauo dan amodau gweithredu arferol.
Nitriding
Mae nitridio nwy ar 500–560°C yn ffurfio haen nitridiedig0.5-0.8mm o drwchgyda chaledwch o950–1050 HV (~62 HRC). Mae hyn yn gwella ymwrthedd gwisgo 30-40% o'i gymharu â dur heb ei drin. Safonol ar gyfer y rhan fwyaf o gymwysiadau mowldio chwistrellu sy'n rhedeg deunyddiau heb eu llenwi neu wedi'u llenwi'n ysgafn.

Sgriw mowldio chwistrelliad mutant (sydyn) Nanhaiya - sy'n addas ar gyfer resinau crisialog fel PP, PE, a neilon.
Bimetallic — Ar gyfer Cymwysiadau Sgraffinio
Mae gan gasgenni bimetallig leinin aloi uchel sy'n gwrthsefyll traul wedi'i bondio'n fetelegol i dylliad y gasgen. Mae proses bimetallig Nanhaiya yn cyflawni acaledwch turio mewnol o 62 HRCtrwy weldio chwistrellu aloi caled o amgylch ardaloedd traul uchel y tu mewn i'r gasgen.
| Cais | Deunydd Sgriw | Triniaeth Casgen |
|---|---|---|
| Addysg Gorfforol, PP, PS (heb ei lenwi) | 38CrMoALA nitrided | Safon nitrided |
| ABS, PC, neilon (heb ei lenwi) | 38CrMoALA nitrided | Safon nitrided |
| PA + GF ≤30% | 38CrMoALA, chwyddedig + tymherus | Nitrided neu bimetallic |
| Cynnwys GF 15–50% | Ymylon hedfan bimetallic / TC | Deufetelaidd |
| PVC / resinau cyrydol | Aloi sy'n gwrthsefyll cyrydiad | Deufetelaidd (gradd CR) |
| Ffibr carbon wedi'i lenwi | Carbid twngsten | turio TC-chwistrellu |
Penderfyniad 5: Diamedr Sgriw a Maint Ergyd
Dylai eich ergyd gwirioneddol ddisgyn rhwng35% a 70%o gapasiti ergyd uchaf y sgriw. O dan 35%, mae deunydd yn eistedd yn y gasgen yn rhy hir ac mewn perygl o ddiraddio. Yn uwch na 70%, ni all y sgriw adennill yn ddigon cyflym o fewn y cylchred.
Isod mae cyfluniadau cyffredin sydd ar gael gan Nanhaiya:
| Swm Chwistrellu (g) | Sgriw Ø × Hyd (mm) | Casgen Ø × Hyd (mm) |
|---|---|---|
| 30–90 | Φ30×900 | 85×860 |
| 60–125 | 35×910 | 85×860 |
| 100–150 | 38×935 | Φ95×900 |
| 125–300 | 42×1030 | Φ105×1110 |
| 250–400 | 45×1210 | 115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | 60×1380 | Φ140 × 1350 |
| 700–1000 | Φ70×1790 | 160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | 170×3415 | Φ317×3380 |

Sgriw mowldio chwistrellu graddol Nanhaiya - yn well ar gyfer resinau amorffaidd fel ABS, PC, a PMMA.
Arwyddion Rhybudd Mae Eich Sgriw Presennol yn Anghywir ar gyfer y Swydd
- Brycheuyn du neu farciau llosg— Deunydd sy'n diraddio o amser preswylio gormodol neu fan poeth. Gwiriwch barthau tymheredd casgen a chlirio sgriw.
- Pwysau ergyd anghyson— Yn aml falf nad yw'n dychwelyd wedi treulio neu gliriad sgriw-i-gasgen gormodol sy'n caniatáu ôl-lif.
- Marciau ymlediad ar yr wyneb— Lleithder neu nwy yn y tawdd. Gall fod yn arwydd o rag-sychu annigonol neu geometreg sgriw nad yw'n awyru'n iawn.
- Adferiad araf / amser beicio hir- Mae'r gallu i blastigoli yn annigonol. Mae'n debygol y bydd angen cynyddu diamedr sgriw.
- Sgrap uchel ar newidiadau lliw— Cymysgedd gwael yn y parth mesuryddion. Mae elfen gymysgu Maddock neu rwystr a ychwanegir at y sgriw yn aml yn datrys hyn.
Beth i'w Ddweud Wrth Eich Gwneuthurwr Wrth Ofyn am Ddyfynbris
- Brand peiriant a model— neu diamedr turio a dimensiynau fflans ar gyfer peiriannau ansafonol
- Resin(au) cynradd— cynnwys y math o lenwr a chanran os yw'n berthnasol
- Amrediad maint ergyd— lleiafswm ac uchafswm mewn gramau
- Amser beicio targed
- Problemau cyfredol yr ydych yn ceisio eu datrys—os o gwbl
Sicrhewch Argymhelliad Technegol gan Nanhaiya
Rydym yn ymateb o fewn 12 awr. Gall ein tîm peirianneg nodi'r geometreg sgriw gywir, gradd deunydd, a dimensiynau ar gyfer eich peiriant a'ch resin - cyn i chi ymrwymo i ddyfynbris.